Подбор персонала для Раменского завода металлоконструкций: 29 специалистов
Клиент: Раменский завод металлоконструкций — завод в Раменском, выросший в середине 1990-х на территории ЦНИИПСК им. Мельникова: изготовление каркасов зданий, ферм, сварной двутавровой балки и других металлоконструкций, собственное конструкторское бюро (КМ, КМД, КЖ), огнезащита, доставка своим транспортом и монтаж по всей России. Среди объектов стадион в Калининграде, Маяковская и Талаховская ТЭС, корпус завода «Мерседес-Бенц РУС», ангар во Внукове.
Услуга: подбор производственного персонала
Срок сотрудничества: 8 месяцев, по сварщикам работа продолжается
Позиции: главный технолог, инженер-технолог, сварщики, монтажники
Результат: подобрали 29 сотрудников: главного технолога, 3 инженеров-технологов, 16 сварщиков и 9 монтажников, из них два готовых монтажных звена.
Где ошибка стоит дороже вакансии
Раменский завод выпускает больше 3000 т металлоконструкций в месяц в двенадцати сборочно-сварочных цехах и на линии сварной балки. Конструкции весом в десятки тонн уезжают на объекты по всей стране, и там их собирают собственные монтажные бригады завода. Это производство, где цена ошибки хорошо видна. Непровар в узле фермы, который не поймали на ультразвуковом контроле, или балка, которую повело после сварки, обнаруживаются уже на монтаже, иногда за тысячу километров от Раменского. Исправление обходится в недели простоя бригады и в отношения с заказчиком.
Завод пришёл в A2 с задачей сразу по двум уровням. Для технологического отдела требовались главный технолог и три инженера-технолога: технологический отдел не успевал готовить производство под растущий объём заказов. В рабочих подразделениях сохранялась постоянная потребность в сварщиках для цехов и монтажниках для выездных объектов.
Технолог на заводе металлоконструкций стоит между конструкторским бюро и цехом. Он получает от КБ чертежи КМД и превращает их в производство: составляет карты раскроя листа и профиля так, чтобы металл не уходил в обрезь, назначает технологию сварки (разделку кромок, режимы, материалы), определяет последовательность сборки и сварки, чтобы конструкцию не повело, проектирует оснастку и стенды, готовит технологии к аттестации. Главный технолог отвечает за всё это на уровне завода и спорит с КБ, когда узел красиво нарисован, но его невозможно качественно сварить.
Центральная идея проекта: при подборе для металлоконструкций резюме и документы нужно дополнять практической оценкой, поэтому для каждой позиции, от сварщика до главного технолога, у нас была своя практическая проба.
Как мы устроили работу
Позиции разделили на две линии. Технологическая (главный технолог и инженеры-технологи) шла точечно: прямой поиск по заводам металлоконструкций, мостовым и машиностроительным производствам, длинная воронка, финал с главным инженером и директором по производству. Рабочая (сварщики и монтажники) шла постоянным потоком: hh.ru, Авито, профильные чаты, рекомендации сотрудников завода.
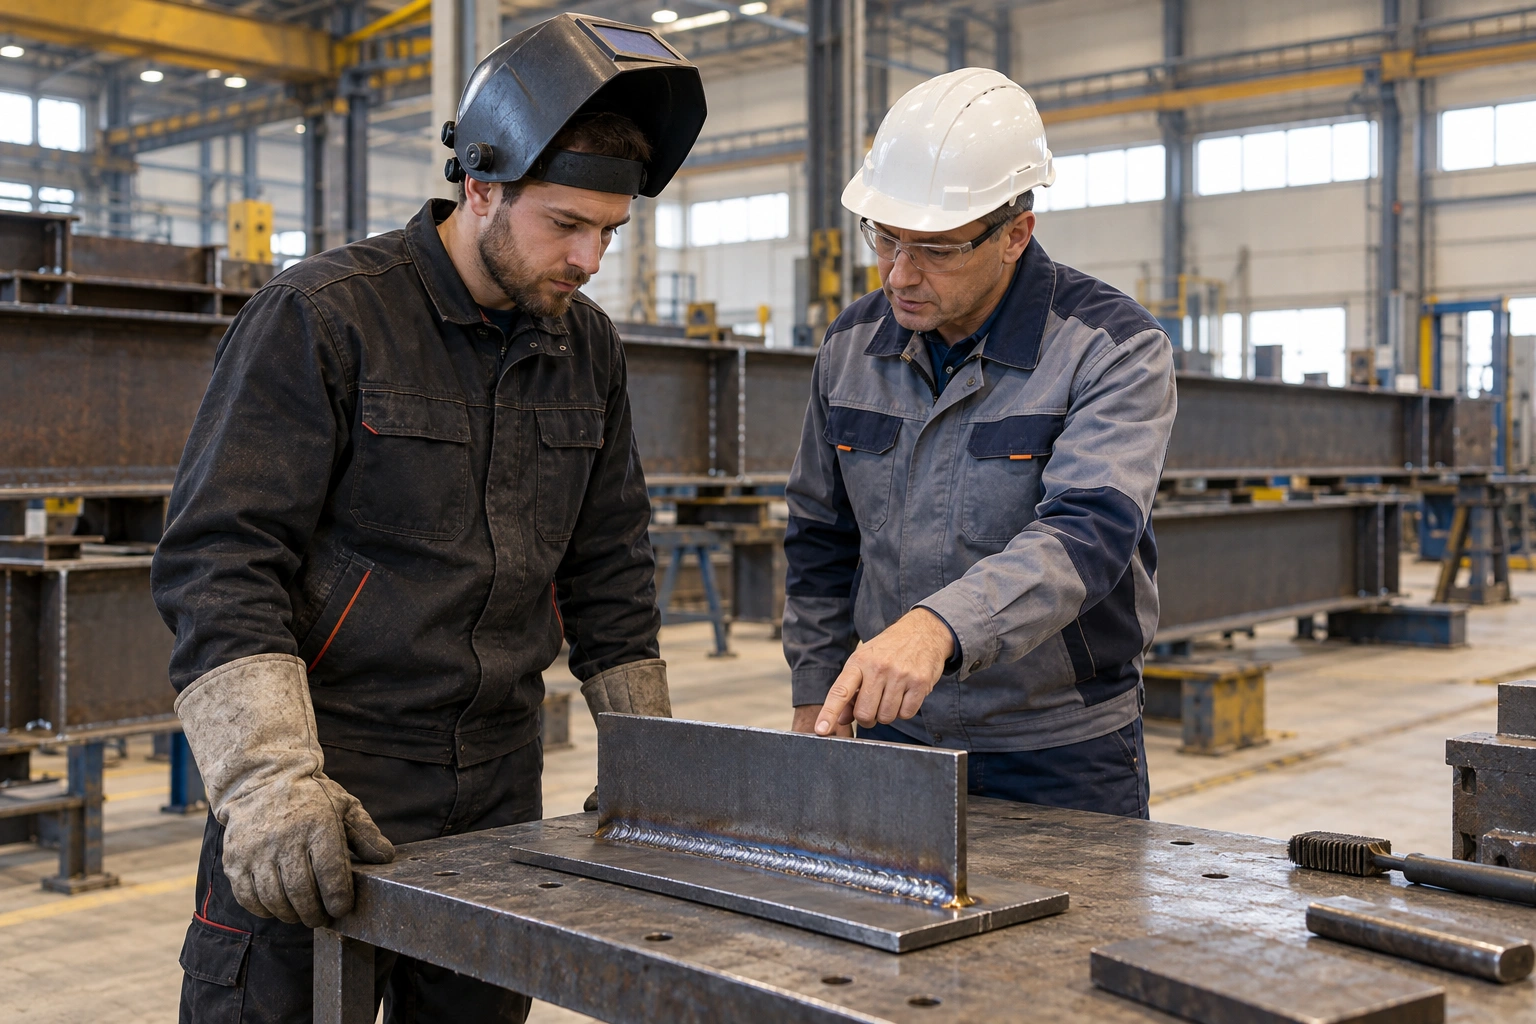
Под каждую позицию согласовали с главным инженером свою пробу. Сварщик варит пробный шов в цехе, и шов проверяют ультразвуком. Монтажник проходит проверку документов и разговор с бригадиром о конкретных операциях. Инженер-технолог разбирает реальный лист КМД. Главный технолог разбирает реальный случай брака. Без пробы кандидат до финала не доходил.
Сложности и решения
1. Документы дополняем практической оценкой. Почти каждый откликнувшийся сварщик заявлял опыт полуавтоматической сварки и аттестацию НАКС. На практике больше половины пробных швов не проходили ультразвуковой контроль. Мы перестали тратить время мастеров на собеседования и сразу приглашали прошедших телефонный скрининг на пробу. Завод работает с понедельника по субботу, и пробы по субботам позволили приходить тем, кто сейчас работает в другом месте и не может отпроситься в будни. Это заметно увеличило число пришедших на пробу.
2. Сварщики под флюсом. Для линии сварной балки нужны операторы автоматической сварки под флюсом, а их на рынке в разы меньше, чем полуавтоматчиков. За два месяца поиска нашли одного. Тогда предложили клиенту другой путь: брать сильных полуавтоматчиков, которые лучше всех прошли пробу, и переучивать их на автомат силами завода под контролем нового главного технолога. Так линию укомплектовали ещё двумя операторами.
3. Заработок, который можно посчитать. Сварщики не верят вакансиям с формулировкой «доход до…», потому что сдельную оплату везде считают по-разному. Мы вместе с экономистом завода подготовили три реальных примера месячного заработка сварщиков разного разряда с расшифровкой по тоннажу, и рекрутер показывал их на первом звонке. Разговор сместился с «сколько платите» на «что нужно, чтобы зарабатывать как в третьем примере», а кандидаты с завышенными ожиданиями отсеивались до пробы.
4. Монтажники приходят звеньями. Завод требует от монтажников не ниже третьего разряда и не меньше пяти лет опыта, плюс допуски к работам на высоте и стропальным работам. Опытный монтажник редко ищет работу в одиночку: он ездит с бригадиром, с которым работает годами. Для подбора монтажников стали искать готовые звенья: выходили на бригадиров через профильные чаты и рекомендации, проверяли документы у всех участников, а с бригадиром проводили разговор о последовательности монтажа ферм и о том, как он организует работу на высоте. Так пришли два звена из четырёх и трёх человек, ещё двоих монтажников взяли поодиночке в действующие бригады. Найм стартовал в феврале, и к началу строительного сезона, когда монтажников ищут все, оба звена уже работали на объектах.
5. Главный технолог из соседней отрасли. Главных технологов с опытом именно строительных металлоконструкций в Московском регионе немного, и почти все они устроены. Мы расширили поиск на мостовые металлоконструкции и тяжёлое машиностроение, где требования к сварке ещё строже. Финалистам давали обезличенный реальный случай завода: после автоматической сварки у балки появилась грибовидность полок. Сильный кандидат говорил о предварительном выгибе полок, последовательности наложения швов, режимах и о том, что в следующий раз нужно поменять в технологической карте. Главного технолога нашли через 16 недель на заводе мостовых конструкций.
6. Инженер-технолог, который читает КМД. Молодые инженеры часто хорошо знают программы и плохо понимают цех. На пробе кандидат получал лист КМД узла фермы и за час составлял маршрут изготовления и раскрой. Отдельный плюс давали тем, кто замечал узел, к которому неудобно подойти со сварочной горелкой, и предлагал согласовать изменение с КБ. Двоих инженеров-технологов взяли с других заводов металлоконструкций, третьего после кафедры сварки технического вуза: он единственный из молодых нашёл на пробе неудобный узел.

Час с HR-директором бесплатно
Продуктивный разговор о найме с HR-директором A2. Только для компаний от 20 сотрудников
Аналитика по воронке
Сварщик, средние показатели в месяц
| Этап | Количество | Конверсия |
|---|---|---|
| Отклики и активный поиск | 64 | — |
| Прошли телефонный скрининг | 26 | 40,6% |
| Пришли на пробный шов | 11 | 42,3% |
| Шов принят по УЗК | 5 | 45,5% |
| Оффер | 3 | 60,0% |
| Вышли на работу | 2 | 66,7% |
Все позиции, за весь период
| Позиция | Кандидатов | Скрининг | Допущены к пробе | Прошли пробу | Вышли |
|---|---|---|---|---|---|
| Главный технолог | 47 | 11 | 5 | 2 | 1 |
| Инженер-технолог | 103 | 29 | 14 | 6 | 3 |
| Сварщик | 512 | 208 | 88 | 40 | 16 |
| Монтажник | 142 | 44 | 31 | 18 | 9 |
| Итого | 804 | 292 | 138 | 66 | 29 |
Источники
| Позиция | Основные каналы |
|---|---|
| Сварщики | hh.ru (~40%), Авито (~30%), рекомендации сварщиков завода (~30%) |
| Монтажники | звенья по рекомендациям бригадиров (~40%), hh.ru (~35%), профильные чаты (~25%) |
| Технологи | прямой поиск по заводам металлоконструкций и мостовым заводам (~60%), hh.ru (~30%), выпускники профильных кафедр (~10%) |
У сварщиков шов по УЗК принимался меньше чем у половины пришедших: 40 из 88 за весь период, или 45,5%. Это важный фильтр массовой воронки. У главного технолога пробу прошли 2 из 5 кандидатов, или 40%, но выборка значительно меньше. Если бы проба стояла после собеседований, мастера потратили бы на разговоры с неподходящими людьми десятки часов. У монтажников проба проходит лучше (18 из 31), при этом часть кандидатов приходила готовыми звеньями по рекомендациям бригадиров. По двум технологическим позициям из 150 кандидатов скрининг прошли 40, а к пробе допустили 19. Эти два этапа не следует смешивать: отсев происходил и при первичной проверке профиля, и при дальнейшем согласовании допуска к заданию.
Что в итоге
За восемь месяцев мы закрыли для Раменского завода 29 человек: главного технолога, трёх инженеров-технологов, 16 сварщиков и 9 монтажников. Технологический отдел укомплектован, линия сварной балки работает с тремя операторами автоматической сварки, а два новых монтажных звена отработали сезон на выездных объектах. Поток сварщиков ведём дальше.
Главный вывод: на производстве, где брак обнаруживается на монтаже за сотни километров, практическую оценку стоит включать на раннем этапе, после проверки обязательных документов и первичного скрининга, до длительного финального интервью. Это экономит время мастеров и главного инженера и сразу показывает, кто действительно умеет работать.
И второе. Монтажников выгоднее нанимать звеньями, а сварщиков редкой специализации иногда быстрее вырастить из своих лучших полуавтоматчиков, чем искать на рынке. Оба решения появились не из шаблона, а из разговора с заводом о том, как на самом деле устроена работа в цехе и на объекте.
Если у вас завод металлоконструкций или другое сварочное производство, напишите нам. Подберём производственный персонал с проверкой документов и практической оценкой квалификации на раннем этапе.